引言
钢结构以其强度高、自重轻、施工便捷等优势,在现代建筑、桥梁、工业厂房等领域得到广泛应用。钢结构件在制作、运输、安装及使用过程中,常因各种因素产生变形,轻则影响外观和装配精度,重则降低承载能力,甚至引发安全事故。因此,深入分析钢结构件变形的原因,并采取有效的预防措施,是保证工程质量和结构安全的关键。
一、钢结构件变形的主要原因
- 制作加工阶段
- 切割与下料:火焰切割、等离子切割等热加工方法会使材料局部受热不均,冷却后产生收缩变形。
- 焊接:焊接是造成钢结构件变形最主要的因素。焊接时局部高温加热和快速冷却,导致焊缝区金属膨胀和收缩,产生纵向、横向收缩变形以及角变形、弯曲变形等。
- 冷加工:如剪切、冲孔、折弯等,会使钢材产生塑性变形和残余应力,导致构件翘曲。
- 运输与堆放阶段
- 构件在运输过程中因颠簸、碰撞、支承不当产生弯曲或扭曲。
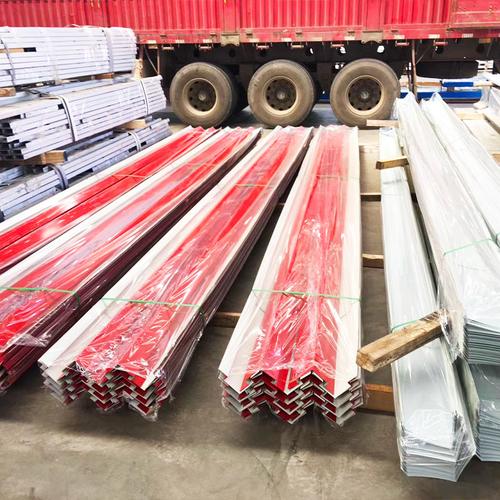
- 堆放时支点位置不合理、叠放层数过多,导致构件长期受弯矩作用而产生塑性变形。
- 安装阶段
- 吊装时吊点选择不当、起吊方法不合理,造成构件局部受力过大而变形。
- 安装过程中强制组对、强行就位,产生装配应力,引起构件变形。
- 临时支撑不足或过早拆除,导致结构失稳变形。
- 设计因素
- 构件截面设计不合理,刚度不足。
- 焊缝布置过于集中或不对称,导致焊接变形难以控制。
二、预防钢结构件变形的措施
- 优化设计
- 合理选择构件截面形式,增加抗弯、抗扭刚度。
- 尽量使焊缝对称布置,减少焊缝数量和尺寸,避免焊缝密集交叉。
- 设置必要的加劲肋,提高局部稳定性。
- 制作过程控制
- 下料:采用精密切割或数控切割,减少热影响区;对于重要构件,可预留收缩余量。
- 焊接:
- 采用合理的焊接顺序和方向,如对称施焊、分段退焊、跳焊等。
- 使用适宜的焊接线能量,避免过热。
- 焊前预热、焊后缓冷,减小温度梯度。
- 采用反变形法:预先估计变形方向和大小,在焊前将构件向相反方向预弯或预偏。
- 刚性固定法:利用夹具、胎具将构件固定,限制焊接变形。
- 焊后矫正:采用机械矫正或火焰矫正,但需注意不损伤材料性能。
- 运输与堆放管理
- 运输时使用专用支架,合理设置支点,避免悬挑过长。
- 堆放场地平整,垫木位置上下对齐,控制叠放层数,必要时设置防变形支撑。
- 安装工艺控制
- 根据构件特点选择合适吊点和吊具,必要时进行吊装验算。
- 安装时严禁强行组对,应采用临时连接和调整措施,逐步校正。
- 合理设置临时支撑,待结构形成稳定体系后再拆除。
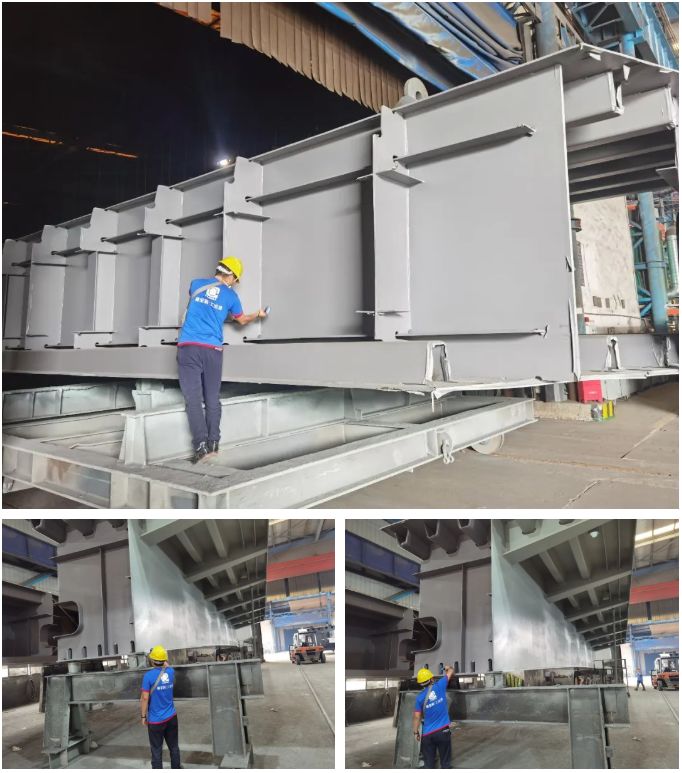
- 对重要构件进行变形监测,发现异常及时处理。
- 残余应力与变形的消除
- 对于精度要求高的构件,可采用振动时效、热处理等方法消除残余应力。
三、变形问题的分析方法和处理
当变形发生时,应首先分析变形原因,测量变形量,评估对结构安全性的影响。根据变形程度,可采取以下处理措施:
- 机械矫正:采用压力机、矫直机等进行冷矫正或热矫正。
- 火焰矫正:利用局部加热和冷却产生的收缩应力进行矫正,但需控制温度。
- 补齐或更换构件:对于变形严重、影响使用的构件,应进行更换。
钢结构件变形是一个多因素综合作用的结果,预防须贯穿设计、制作、运输、安装全过程。通过合理的结构设计、严格的工艺控制、科学的施工管理,可以最大限度地减少变形,确保钢结构工程的质量和安全。在实际工程中,应结合具体情况,制定针对性的预防和矫正方案,不断提升钢结构技术水平。